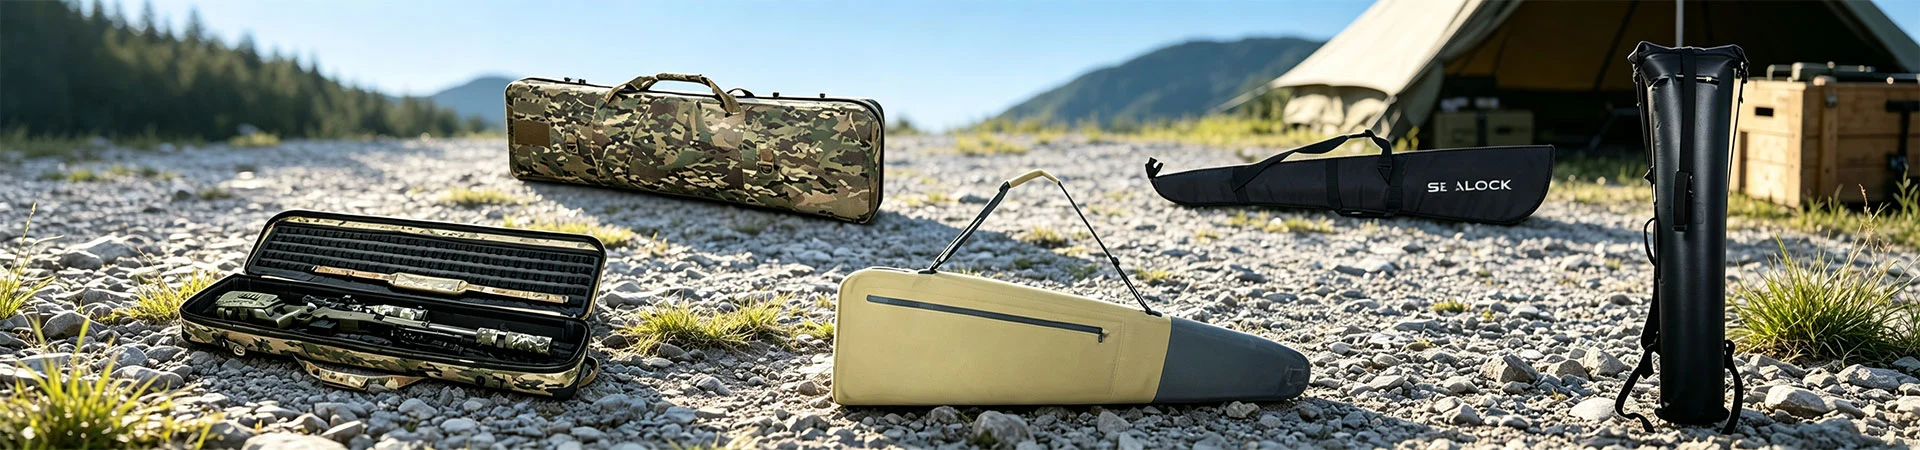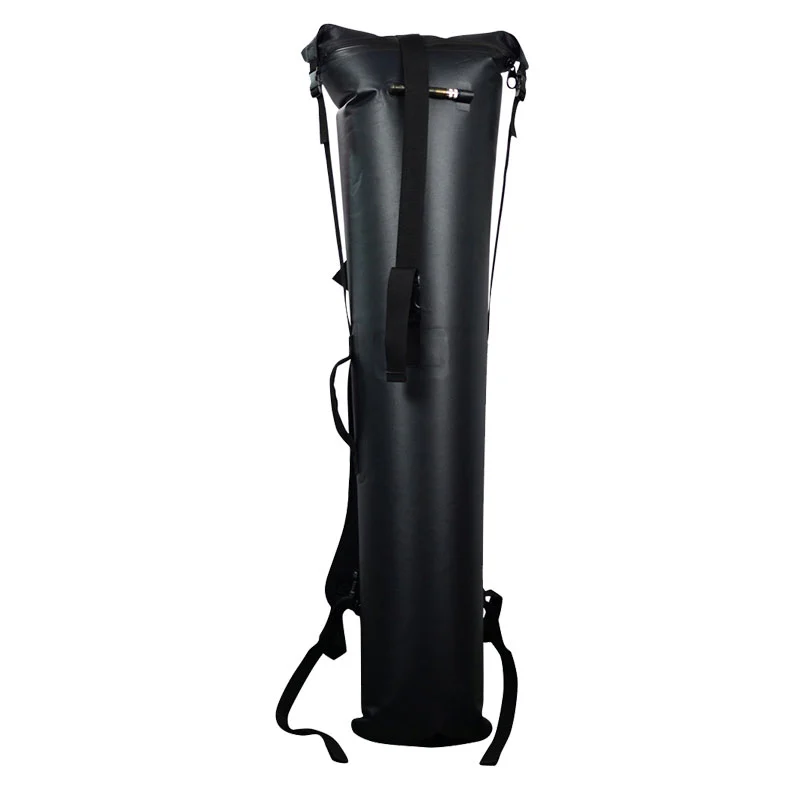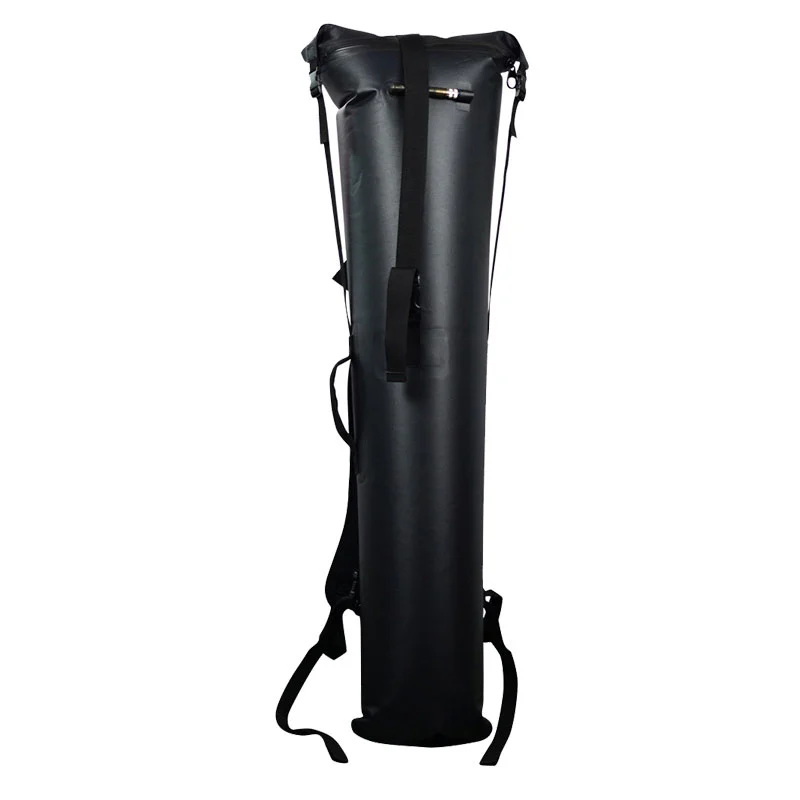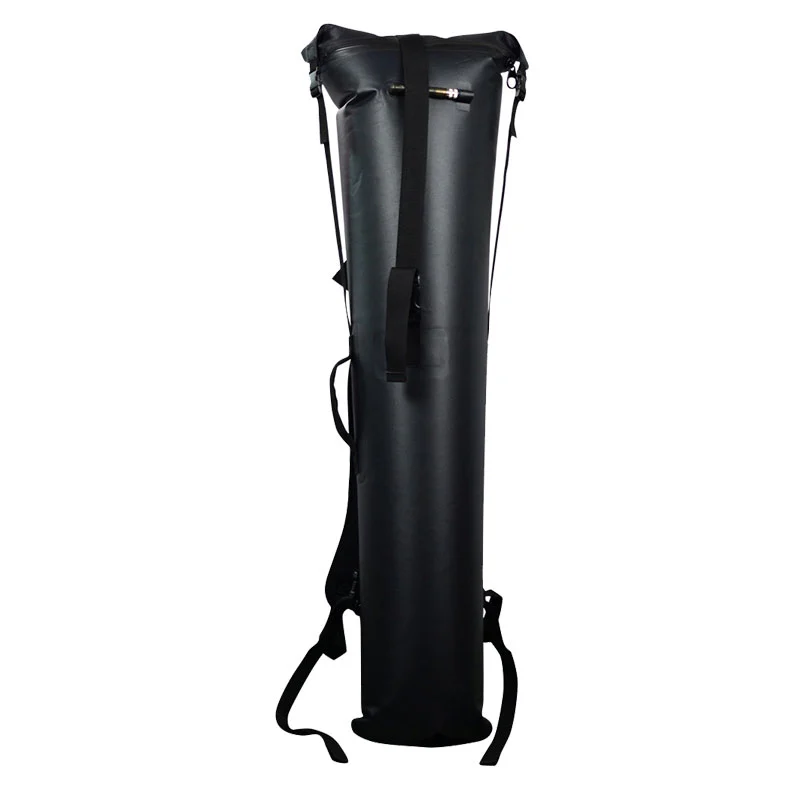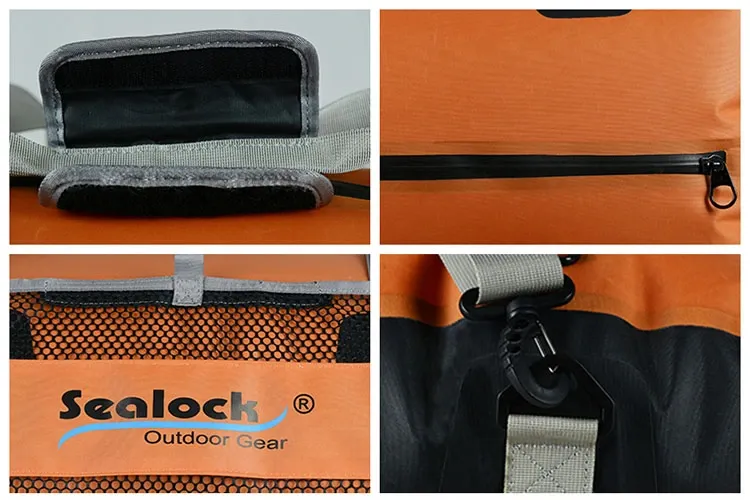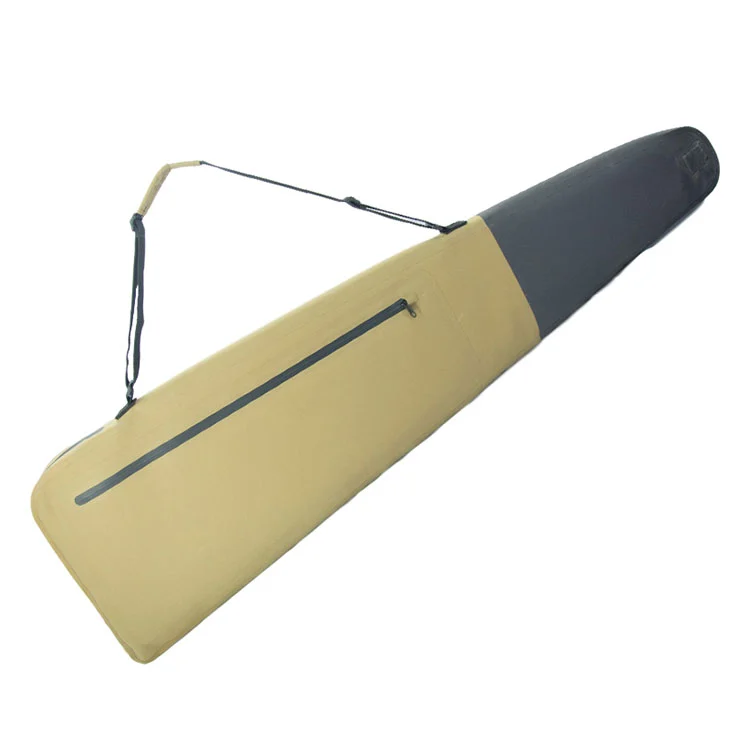
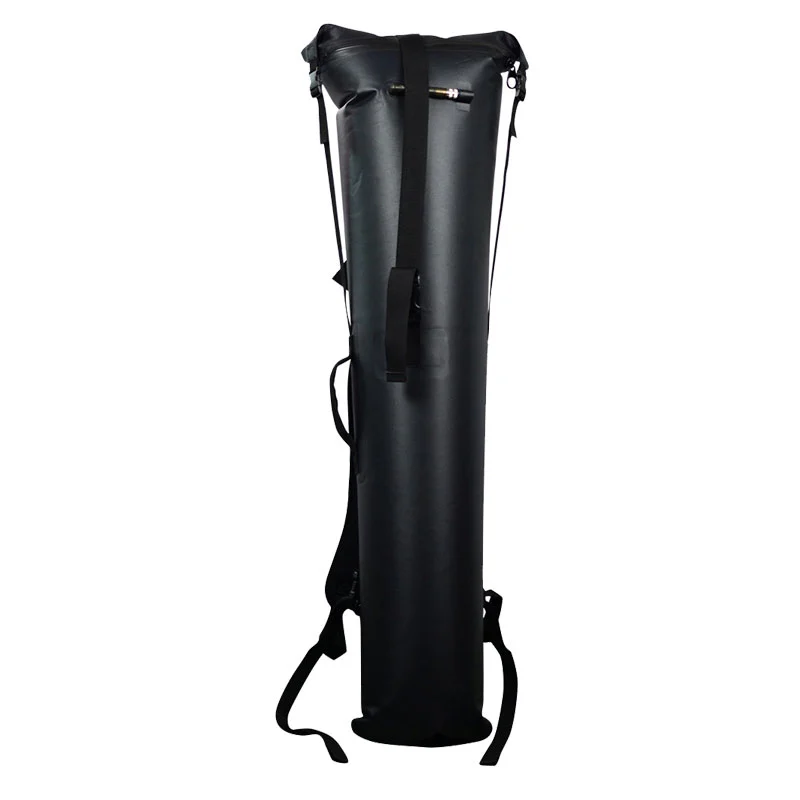
O pungă impermeabilă cusută poartă câteva mii de perforații ale acului de-a lungul cusăturilor, reținut de o bandă de bandă și de adezivul de sub ea. The SL-E302 nu are niciunul. Carcasa sa din TPU 840D este unită prin sudare de înaltă frecvență, care fuzionează straturile de polimer a două panouri într-o secțiune continuă de material — nu există nicio gaură de acoperit și nici bandă de îmbătrânire.
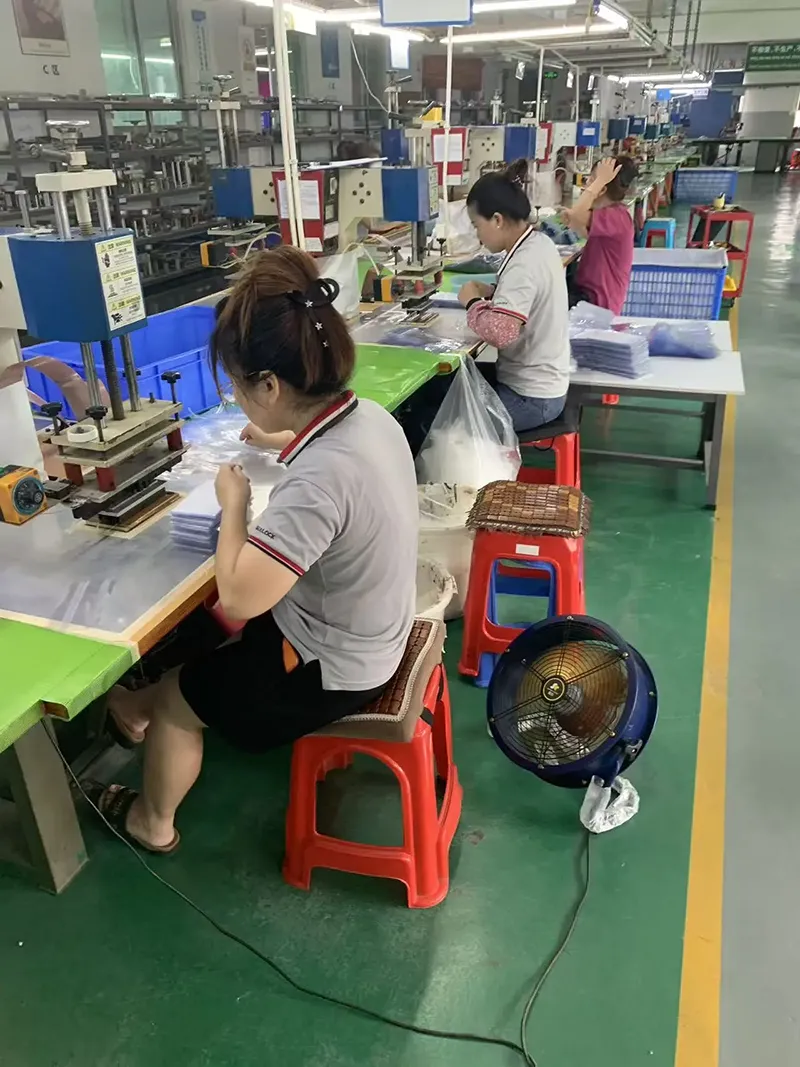
Linie de sudare de înaltă frecvență,
facilitate Dongguan
| Caietul de sarcini | Valoare |
| Model | SL-E302 |
| Metoda cusăturii | Sudate de înaltă frecvență (RF). |
| Cusătură perforații în Shell | Zero |
| Material Shell | 840D TPU laminat (500D PVC / 420D TPU opțional) |
| Evaluare rezistentă la apă | IPX7 - imersie la 1 m timp de 30 de minute |
| Dimensiuni / Capacitate | 130 × 25 cm / 60 L |
| Greutate netă | 1,35 kg ± 0,15 kg |
| Verificarea sudurii | Test de peeling distructiv, începe fiecare alergare |
| MOQ / Eșantionare / Producție | 300 buc / 7–10 zile / 30–45 zile |
Sudarea de înaltă frecvență, numită și sudare RF sau dielectrică, generează căldură în interiorul materialului, mai degrabă decât să o aplice din exterior. Echipamentele industriale operează în banda ISM la 27,12 MHz - frecvența alocate la nivel internațional pentru această clasă de procese.
Când țesătura laminată cu TPU trece între electrozi, câmpul alternant inversează polaritatea de aproximativ 27 de milioane de ori pe secundă. The moleculele polare din polimer încearcă să se realinieze cu fiecare inversare, iar frecarea internă a acelei mișcări generează căldură uniform prin plin grosimea îmbinării în același moment. Sub electrod simultan presiune, straturile înmuiate curg împreună și se resolidifică ca un singur sectiunea.
| Variabila de proces | Funcţie | Controla |
| Frecvenţă | Acționează oscilația moleculară în polimer | 27,12 MHz, fixat de echipament |
| Putere | Setează rata de generare a căldurii | Set pe lot de material |
| Presiunea electrodului | Forțează straturile înmuiate împreună | Set pe lot de material |
| Timp de locuire | Determină energia totală în articulație | Set pe lot de material |
| Răcirea sub presiune | Permite polimerului topit să se resolideze ca o singură bucată | Se ține înainte de eliberarea electrodului |
Puterea, presiunea și timpul de așteptare sunt cele trei variabile ale unui operator poate greși. Toate trei sunt stabilite pentru fiecare lot de țesături primite și înregistrate, mai degrabă decât lăsate la judecata individuală.
Procesul depinde de polaritatea moleculară. Un polimer ale cărui molecule purtarea unui dipol va răspunde la câmpul alternativ și va încălzi în interior; un nepolar polimerul nu va răspunde deloc, indiferent de câtă putere este aplicată.
| Material | Sudabil RF | Note |
| TPU | Da | Puternic polar; sudează curat și consecvent - carcasa noastră standard |
| PVC | Da | Puternic polar; sudeaza bine, cost mai mic, mai greu |
| acoperit cu PU | Variază | Depinde de formula și grosimea stratului de acoperire |
| PE (polietilenă) | Nu | nepolar; necesită metode cu aer cald sau cu ultrasunete |
| PP (polipropilenă) | Nu | nepolar; nu este potrivit pentru sudarea RF |
| Nailon/poliester neacoperit | Nu | Materialul de bază singur nu poate fi sudat; necesită un laminat sudabil |
Acesta este motivul pentru care carcasa este specificată mai degrabă ca laminată cu TPU decât ca a țesătură simplă. Baza țesută 840D poartă rezistența la abraziune; cel Laminatul TPU este atât bariera impermeabilă, cât și stratul care face sudarea posibil. Sudarea este confirmată pe fiecare material primit la eșantionare înainte ca un proiect să continue.
Diferența este mai degrabă structurală decât o chestiune de grad. Un cusut cusătura este două bucăți de material ținute adiacent de fir, cu rezultatul găuri acoperite de o bandă adezivă. O cusătură sudată este o singură bucată de material.
Secțiunea cusăturii: cusut și
cu bandă în comparație cu sudură HF
| Proprietate | HF sudat | Banda cusută + cusătură |
| Perforații cu ac | Nici unul | Câteva mii pe cusătură |
| Mecanism de etanșare | Material topit într-o singură bucată | Bandă adezivă care unește găurile |
| Straturi care pot eșua | Unul - materialul în sine | Trei - fir, bandă, adeziv |
| Comportamentul de îmbătrânire | Nu există adeziv care să se degradeze | Adezivul se degradează sub UV, cicluri de căldură, îndoire, spălare |
| Eșec tipic la sfârșitul vieții | Abraziune prin țesătură | Ascensoare cu bandă; se redeschid perforatiile |
| Rezistența cusăturii | Zona de sudare la sau deasupra materialului de bază | Limitat de aderența firului și a benzii |
| Toleranta la curatare | Clătiți și frecați liber | Curățarea agresivă ridică banda |
| Repetabilitate a procesului | Parametri setați de mașină, înregistrați pe lot | Depinde de operator și de aplicația benzii |
O sudură care arată corect poate fi în continuare subsudată. Verificarea este distructiv iar criteriul de acceptare este lipsit de ambiguitate.
| Punct de inspecție | Metodă | Frecvenţă |
| Criteriul de acceptare a testului de exfoliere: pe un eșantion sudat corect, materialul de bază se rupe înainte ca sudura să se separe. O cusătură care se deschide curat de-a lungul liniei de sudură indică o energie insuficientă în îmbinare și declanșează o revizuire a parametrilor înainte ca producția să continue. | ||
Înregistrările parametrilor de sudare sunt păstrate pe proiect și pot fi furnizat ca parte a documentației de calitate OEM. Cumpărătorii sunt bineveniți să auditeze linia de sudare la oricare dintre unități.
Îndepărtarea cusăturilor din carcasa impermeabilă schimbă modul în care restul geanta se poate construi.
• Punctele de transport sunt sudate petice de întărire, astfel încât căile de încărcare nu străpung bariera - cureaua sistemul nu compromite ratingul IPX7
• Baza circulară întărită este sudat pe tub mai degrabă decât cusut, fără a lăsa linia de cusătură în punctul de cea mai mare abraziune a solului
• Interiorul nu are creste cusaturi sau cusături expuse pentru a freza finisajul unei arme de foc
• Formele și dimensiunile personalizate sunt produs prin realizarea de noi scule cu electrozi, mai degrabă decât prin remodelarea unui cusut asamblare
• Sacul finit tolerează furtunul și curățarea, deoarece nu există margine de bandă pentru ca presiunea apei să funcționeze sub
Sudarea de înaltă frecvență este un proces de capital-echipament, mai degrabă decât un operatiune subcontractata. Liniile noastre de sudură funcționează intern la ambele unități.
| Capacitate | Detaliu |
| Linii de sudare | Intern la Dongguan, China și Ho Chi Minh City, Vietnam |
| Instrumente cu electrozi | Dezvoltat intern pentru forme și dimensiuni personalizate |
| Testarea materialelor | Test de sudabilitate pe fiecare lot primit |
| Înregistrările parametrilor | Reținut pe proiect pentru fișierele de calitate OEM |
| Auditul fabricii | Linia de sudare și procesul de inspecție deschise auditului cumpărătorului |
| Inspecție terță parte | SGS / QIMA aranjat la cerere |
| Articol | Caietul de sarcini |
| Numărul de model | SL-E302 |
| Nume produs HF-Welded Rifle Dry Bag | |
| Metoda de construcție | Cusături sudate de înaltă frecvență |
| Tipul cusăturii | Cusătură fuzionată continuă, fără cusături |
| Materialul carcasei | 840D TPU laminat |
| Dimensiuni | 130 × 25 cm |
| Capacitate utilizabilă | 60 L |
| Greutate netă | 1,35 kg ± 0,15 kg |
| Evaluare rezistentă la apă | IPX7 - imersie la 1 m timp de 30 de minute |
| Închidere | Roll-Top, trei pliuri, catarame POM cu eliberare laterală |
| Lungimea maximă a armei de foc | 50 inchi (127 cm) |
| Stil de purtare | Mână / Umăr / Rucsac |
| OEM/ODM | Sprijinit |
| Componentă | Material | Comportament/Funcție la sudare |
| Coajă | 840D TPU laminat | Puternic polar; sudează curat; rezistent la abraziune și hidroliză |
| Coji alternative | PVC 500D / TPU 420D | Ambele sudabile RF; cost sau greutate optimizate |
| Cusături | HF sudat | Contopite într-o secțiune continuă |
| Armare | Întărire cu plasture sudate | Distribuie sarcina fara a perfora carcasa |
| Baza | Baza circulara armata sudata | Fără linie de cusătură în punctul cel mai înalt de abraziune |
| Catarame | POM Side-Release | Feronerie de închidere fără coroziune |
| Opţiune | Disponibil | Note |
| Dimensiune personalizată | ✔ | Unelte noi cu electrozi dezvoltate după cum este necesar |
| Materialul carcasei | ✔ | 840D TPU / 500D PVC / 420D TPU |
| Specificație fără PVC | ✔ | Constructie din TPU pe intreg |
| Patch cu logo sudat | ✔ | Se aplica fara a perfora coaja |
| Imprimare logo / reflectorizant | ✔ | Serigrafie, transfer termic, reflectorizant |
| Potrivirea culorilor Pantone | ✔ | Confirmat la prelevare |
| Buzunar pentru accesorii / Supapă de golire | ✔ | Mai degrabă sudate decât cusute |
| Ambalare / Etichetă privată | ✔ | Cutie color, cutie imprimată, etichetă |
Construcția sudată este specificată acolo unde este defecțiunea impermeabilă inacceptabil sau în cazul în care o pungă vede o utilizare grea repetă:
Ghid profesionist și flote de echipamente, vânătoare de rațe și păsări de apă în teren inundat, transport cu caiac, canoe și barca, de coastă și apă sărată medii, climate tropicale și cu umiditate ridicată, programe de închiriere cu mare numărul de cicluri, depozitarea pe termen lung în condiții umede și piețele cu un nivel scăzut toleranță pentru returnările în garanție.
1. Țesătură TPU 840D de intrare inspecție și încercare de sudabilitate
2. Configurarea parametrilor de sudare pentru lot — putere, presiune, stație înregistrate
3. Proba de sudare a primului articol și test de exfoliere distructivă
4. Tăiere de precizie a panouri de caroserie cilindrice
6. Petic de armare sudat si aplicație de bază
7. Cataramă, chingă și curea asamblare
8. Imersie funcţională şi verificarea inchiderii
9. Inspecția finală a calității și ambalare de export
| Element de testare | Metodă | Rezultat |
| Cusătură Peel | Peeling distructiv pe proba sudată | Țesătura părinte s-a rupt înainte de separarea cusăturii |
| Imersie IPX7 | Pungă sigilată scufundată la 1 m timp de 30 de minute | Fără pătrundere la nicio cusătură sudată |
| Oboseală Flex cusături | Flexii repetate la linia de sudare | Fără crăpare sau separare |
| Rezistența la hidroliză | Expunere prelungită la umiditate caldă | Fără înmuiere sau delaminare a cusăturilor |
| Integritatea sudurii la temperaturi joase | Flexat după 12 ore la -20°C | Cusături intacte, fără fracturi fragile |
| Scrub și curățare | Spălarea repetată a zonelor cusăturilor | Fără degradare; fără margine de bandă de ridicat |
| Patch Anchor Pull | Sarcină susținută la peticele de transport sudate | Fără separare a plasturei sudate |
| Abraziune | Contact cu stâncă, perie, punți de bărci | Numai uzura cosmetică, cusăturile neafectate |
| Articol | Caietul de sarcini |
| Ambalare individuală | Geanta de protectie PE |
| Carton | 132 × 32 × 32 cm, 4 buc, 5,4 kg net |
| Volumul pe unitate | 0,0338 m³ |
| MOQ | 300 buc |
| Exemplu de timp de livrare | 7-10 zile |
| Timp de producție | 30-45 de zile |
| Condiții comerciale | EXW / FOB / CIF |
| Certificari | ISO 9001, BSCI, SMETA, GRS (dependent de material) |
| Articol inclus | Cantitate |
| Geantă uscată pentru pușcă sudată HF (SL-E302) | 1 |
| Curea de umar detasabila ajustabila | 1 |
| Curele pentru rucsac | 1 set |
| Cardul de instrucțiuni de sigilare | 1 |
| Geantă de protecție PE | 1 |
• 12 luni garanție împotriva defecte de fabricație, inclusiv integritatea cusăturii de sudură
• Documentatia parametrilor de sudare disponibil pentru fișiere de calitate OEM
• Sudabilitatea materialului consultarea în timpul dezvoltării
• Dezvoltarea sculelor cu electrozi pentru dimensiuni și forme personalizate
• Catarame POM de schimb furnizate pentru programele de service ale distribuitorilor
Proiect:
Înlocuirea defecțiunii benzii de cusătură pentru o operațiune de ghidaj tropicalO operațiune de ghidare care lucra într-un climat cald și umed era înlocuită pungi de arme de foc aproximativ în fiecare sezon. Eșecul a fost consistent: bandă cu cusături ridicare după căldură, umiditate și cicluri de spălare repetate, deschiderea acului perforații dedesubt pe pungi care au fost testate inițial etanșe.
S-au mutat la SL-E302 sudat deoarece nu există bandă de cusătură constructia. Specificația a fost actualizată la un grad TPU mai greu pentru expunere la umiditate și confirmat fără PVC la cererea clientului.
• Caracteristici personalizate: Mai grele Calitate TPU, specificație fără PVC, plasture cu logo sudat
• Rezultat: Nu este legat de cusături eșecuri raportate în sezonul următor; operațiune standardizată pe construcții sudate în flota sa
„Înlocuim genți cu bandă adezivă în fiecare sezon. Nu există nicio bandă în această construcție, deci eșecul modul pe care l-am avut pur și simplu nu există.”
— Manager de operațiuni, Operațiunea Ghid de vânătoare, Asia de Sud-Est
„Arătându-le cumpărătorilor linia de sudare în timpul auditului a încheiat afacerea. Este un proces pe care îl deținem, nu un pretenția pe care o facem.”
— Agent de aprovizionare, Australia
„Testul peelingului criteriul a fost ceea ce a convins echipa noastră de QC - dacă materialul se rupe înainte de cusătură, nu mai e nimic de discutat.”
— Manager calitate, importator de echipamente pentru exterior
Un câmp electromagnetic care funcționează la 27,12 MHz inversează polaritatea de aproximativ 27 de milioane de ori pe secundă. Moleculele polare din TPU încearcă să realinia cu fiecare inversare, iar frecarea internă generează căldură prin grosimea completă a îmbinării deodată. Sub presiunea electrodului s-a înmuiat straturile fuzionează și se resolidifică ca o secțiune continuă de material.
Banda termică leagă o bandă adezivă separată peste cusăturile cusute și adaugă un strat care se poate decoji. Sudarea cu aer cald încălzește suprafața din exterior. HF sudarea se încălzește prin toată grosimea îmbinării simultan și nu adaugă niciun plus strat, producând o legătură mai uniformă, fără nimic de ridicat mai târziu.
Pe TPU sudat corect, materialul părinte se rupe înainte de sudare se separă în testarea distructivă de exfoliere, ceea ce înseamnă că sudura nu este cea mai slabă punct în construcție. Acesta este criteriul de acceptare pe care îl testăm la începutul fiecărei alergări.
Banda se bazează pe adeziv, iar adezivul se degradează sub expunerea la UV, cicluri de căldură, îndoiri repetate și spălare. Odată ce banda se ridică, acul perforațiile de sub acesta sunt complet deschise. O cusătură sudată nu are nici găuri, nici adeziv.
Nu. Procesul necesită polaritate moleculară. TPU și PVC sudează bine; polietilena și polipropilena sunt nepolare și nu pot fi sudate RF deloc. Nailonul sau poliesterul neacoperit necesită un laminat sudabil. Sudabilitate este confirmat pentru fiecare lot primit.
Toate sudurile de înaltă frecvență se desfășoară pe liniile noastre proprii la Dongguan, China și Ho Chi Minh City, Vietnam. Cumpărătorii sunt bineveniți să auditeze procesul de sudare, și înregistrările parametrilor pot fi incluse în documentația de calitate OEM.
Parametrii sunt stabiliți și înregistrați pe lot de țesături, un prim articol proba este testată în mod distructiv la decojirea la începutul fiecărei curse, aspectul sudurii și definirea marginilor sunt monitorizate în proces, iar pungile finite sunt supuse verificarea imersiei funcționale.
Construcția standard 840D TPU poate fi furnizată fără PVC specificații pentru piețele cu cerințe de materiale mai stricte. Confirmați cerința la eșantionare, astfel încât materialul corect să fie citat.
După douăsprezece ore la -20°C, cusăturile au rămas intacte și flexibile în testare, fără fracturi fragile la linia de sudură.
Da. Fără nicio bandă pentru cusături de ridicat, cusăturile sudate tolerează clătirea și spălare care ar deteriora un sac lipit - util după sare, nămol sau sânge expunerea.
Da. Sculele cu electrozi sunt dezvoltate intern pentru lungimi personalizate, diametre, armături sudate și patch-uri cu logo ca parte a unui program OEM.
MOQ 300 buc, mostre în 7-10 zile, producție în 30-45 zile, cotat EXW, FOB sau CIF. Dezvoltarea completă OEM și ODM este acceptată, inclusiv materialul specificație, dimensiune, branding, accesorii și ambalaj.
Abordare
Nr. 88, secțiunea Fenggang din Dongshen Road, orașul Fenggang, orașul Dongguan, provincia Guangdong, China
Tel